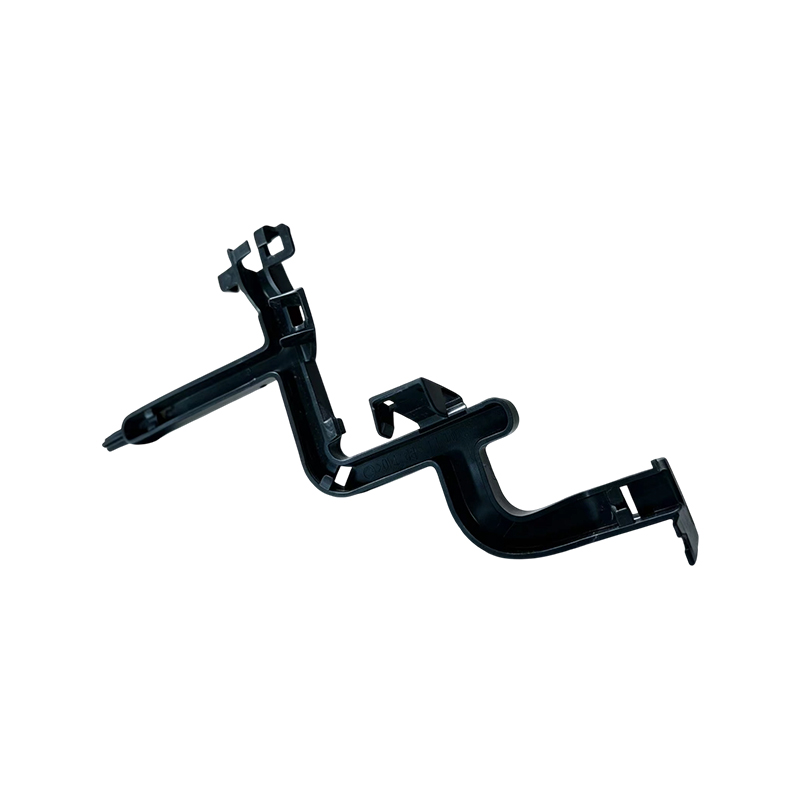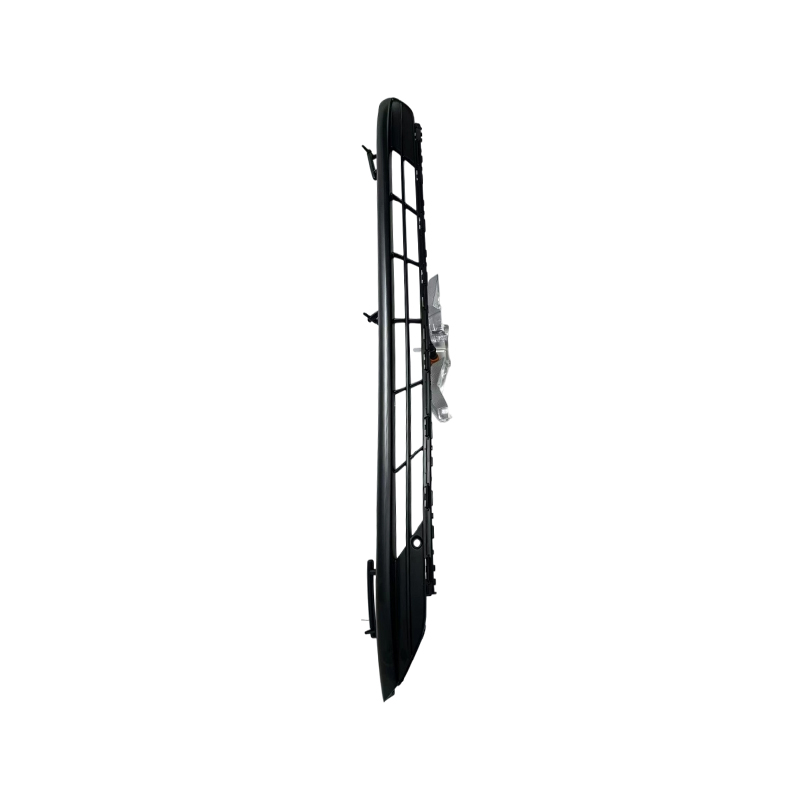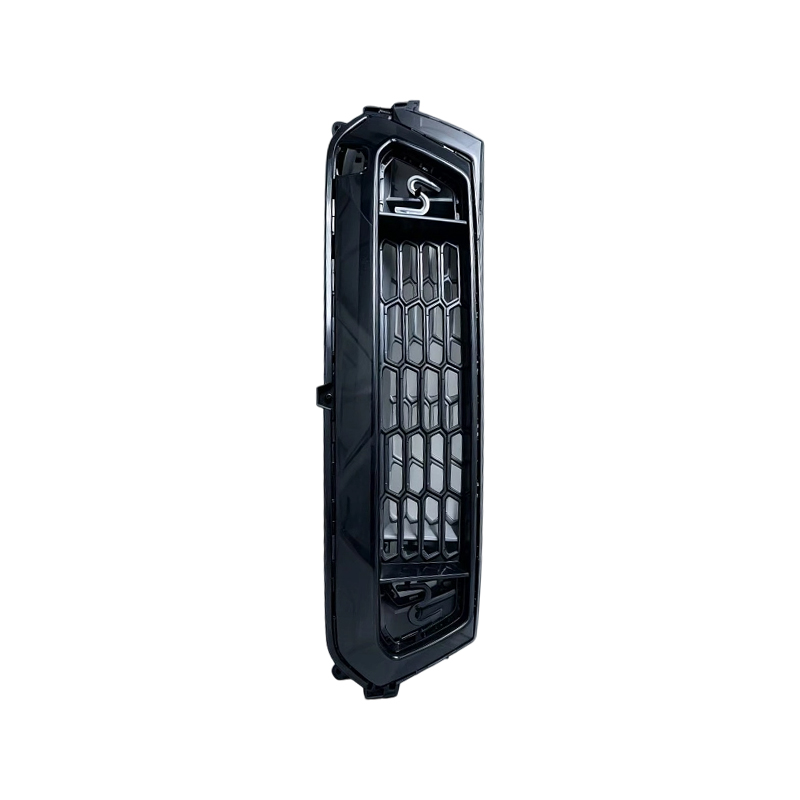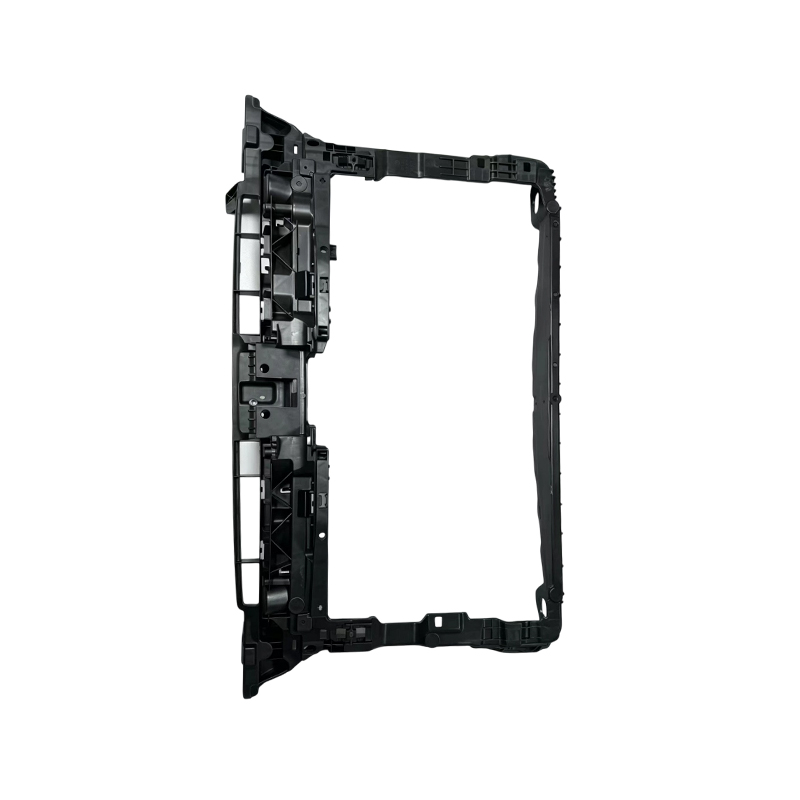
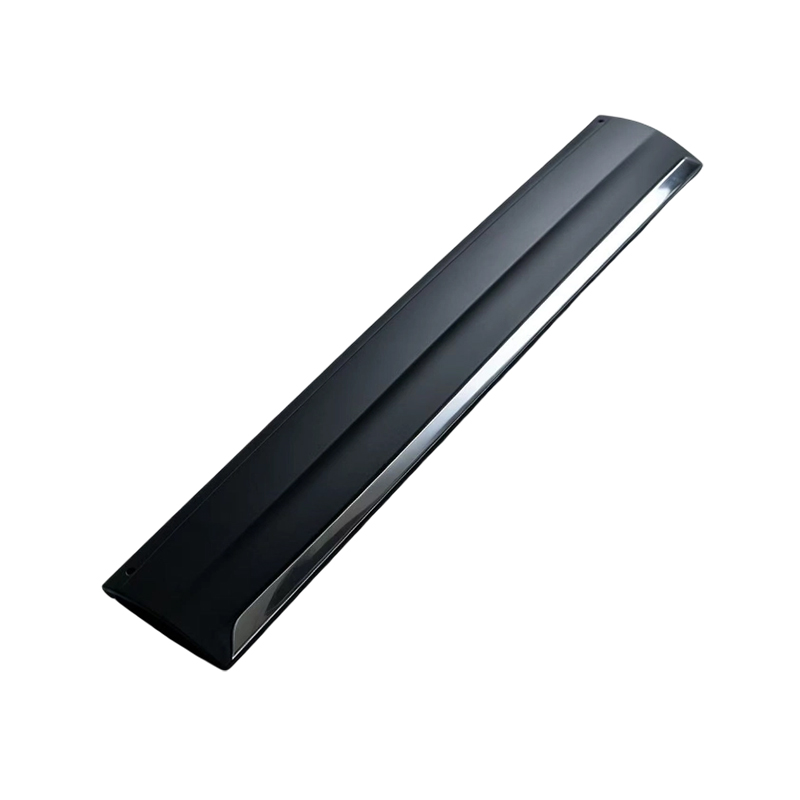
Moldura inferior para puerta de automóvil

Hogar / Productos / Molde de inyección / Moldes para molduras interiores y exteriores de automóviles / Moldura inferior para puerta de automóvil
  • Moldura inferior para puerta de automóvil
  • Moldura inferior para puerta de automóvil
  • Moldura inferior para puerta de automóvil Taizhou Shunchi Molding Co., Ltd.
  • Moldura inferior para puerta de automóvil Taizhou Shunchi Molding Co., Ltd.
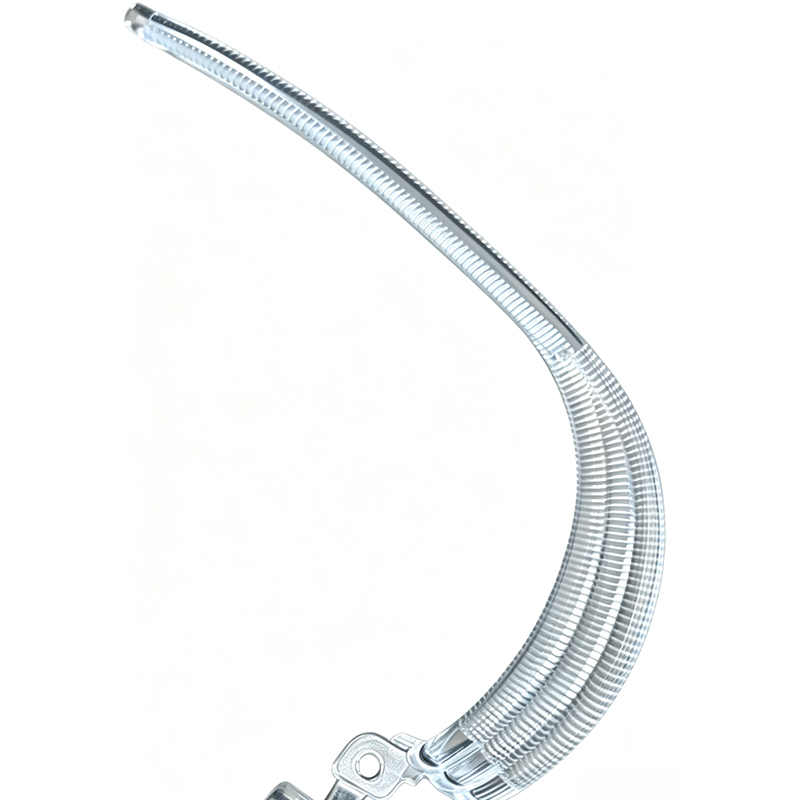
Moldura inferior para puerta de automóvil
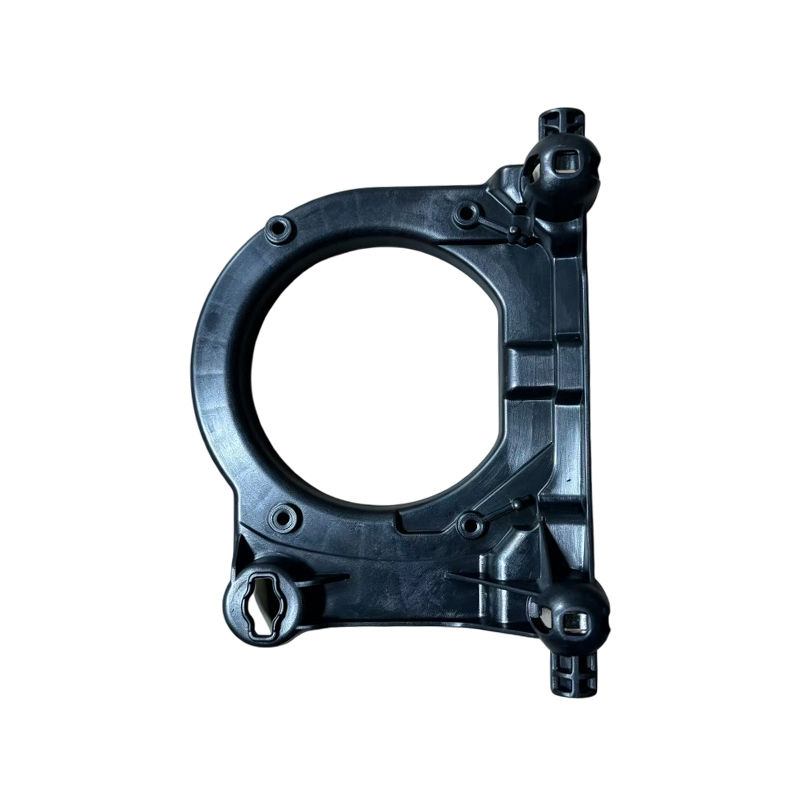
Material: PP, PP+T20

La moldura inferior de la puerta automotriz (tira antirayaduras para puertas / moldura lateral de la puerta) sigue el borde inferior de la puerta y el contorno del panel basculante y está moldeada en PP o PP+T20. Tiene la forma de una barra curva delgada, disponible con un inserto cromado brillante, y utiliza clips traseros y pies de ubicación para su fijación. Montado en la puerta inferior, amortigua el contacto de apertura de la puerta y reduce el daño a la pintura causado por las piedras y el barro de la carretera.

01Ventajas del producto 02Productos y moldes 03Escenarios de aplicación 04Inquiry

El compuesto PP+T20 lo mantiene resistente en condiciones de frío e impacto, mientras que el inserto cromado brillante agrega profundidad visual a lo largo del costado. El protector inferior reduce el lavado directo con barro y agua, lo que hace que el borde inferior de la puerta sea más resistente a las manchas y más fácil de limpiar. El enganche del clip es ajustado con un espacio mínimo, lo que limita las trampas de suciedad, y la pieza resiste la fragilización, la decoloración o el aflojamiento durante la exposición prolongada al aire libre.

Acerca de nosotros

Taizhou Shunchi Molding Co., Ltd. está ubicada en Huangyan, Zhejiang, conocida como la "ciudad natal de los mohos chinos" Aprovechando las ventajas que respalda la industria local de moldes maduros, nos centramos en el desarrollo personalizado de moldes de plástico para automóviles de alta gama. Nuestros productos principales cubren moldes de inyección para conjuntos de faros de automóviles, lentes de lámparas, parachoques, rejillas, paneles de puertas y otras piezas de molduras interiores y exteriores de automóviles, así como moldes domésticos como botes de basura y sillas. Contamos con un equipo técnico profesional y adoptamos sistemas CAD/CAM/CAE avanzados internacionalmente. En los últimos años, nuestro negocio se ha expandido a Europa y nos hemos convertido en una empresa orientada a la exportación. Alta calidad, entrega a tiempo y precios favorables son nuestros principios comerciales para todos los clientes en todo el mundo.

Noticias

  • Noticias de la empresa 2026-10-10

    Los conjuntos de faros a menudo utilizan moldeo por inyección de dos disparos para integrar la lente (PC transparente) y la carcasa (ABS/PC negro), o para combinar materiales duros y blandos. Tipos de moldes de dos disparos: Placa giratoria (plataforma giratoria): El molde móvil gira 180°; la estación 1 inyecta PC transparente, la estación 2 inyecta ABS negro. Adecuado para lentes integradas + carcasa. Tipo deslizante (core-back): utiliza deslizadores o mecanismos de tracción del núcleo para cambiar entre dos materiales. Transferencia de robots: después del primer disparo, un robot coloca la pieza semiacabada en el molde del segundo disparo. Ventajas: Reduce los pasos de montaje, mejora la eficiencia de la producción. Elimina espacios entre materiales, mejorando el sellado. Permite el diseño integrado de geometrías complejas. Consideraciones sobre el diseño del molde: Compatibilidad de materiales: PC y ABS son compatibles, pero se debe controlar la temperatura de la interfaz. Precisión giratoria: La precisión de posicionamiento de la plataforma giratoria debe ser Control de temperatura independiente: dos unidades de inyección requieren control de temperatura y presión independiente. Diseño de ventilación: el moldeo de dos disparos tiende a atrapar gas; optimice las ubicaciones de ventilación.

    Ver más
  • Noticias de la empresa 2026-10-10

    Los parachoques se encuentran entre las piezas automotrices moldeadas por inyección más grandes, generalmente hechas de material modificado con PP+EPDM+Talc. Los principales desafíos incluyen: Longitud de flujo: el gran tamaño y las paredes delgadas (2,5–3,5 mm) crean altas relaciones entre longitud de flujo y espesor, con el riesgo de disparos cortos. Solución: Utilice compuertas de válvula de canal caliente multipunto con control secuencial de la compuerta de válvula para garantizar un avance uniforme del frente de fusión. Deformación: La contracción desigual en las direcciones de largo y ancho provoca deformación. Solución: Optimice la disposición del canal de enfriamiento (enfriamiento conforme) para equilibrar la temperatura del molde; utilice el análisis Moldflow para optimizar las ubicaciones de las compuertas y los perfiles de empaque. Líneas de soldadura: la convergencia de la masa fundida en múltiples compuertas crea líneas de soldadura, lo que afecta la apariencia y la resistencia. Solución: Coloque estratégicamente las compuertas de manera que las líneas de soldadura caigan sobre áreas no visibles o de baja tensión; aumente la temperatura del molde y la velocidad de inyección. Dificultad de expulsión: una gran superficie crea una alta resistencia al desmoldeo. Solución: Utilice una combinación grande de placa separadora + pasador eyector, con expulsión asistida por aire si es necesario. Peso pesado del molde: Los moldes pueden pesar 30–50 toneladas, lo que requiere grandes máquinas de inyección (2500–4000 toneladas de fuerza de sujeción). Solución: Utilice aceros para moldes de alta resistencia (p. ej., 718H, 2738) y optimice la estructura de la base del molde para reducir el peso.

    Ver más
  • Noticias de la empresa 2026-10-10

    Las lentes de los faros de los automóviles suelen estar hechas de PC (policarbonato) debido a su excelente claridad, alta resistencia al impacto y resistencia al calor. Algunos vehículos de gama baja utilizan PMMA (acrílico), pero su resistencia al impacto es inferior a la del PC. Puntos clave del diseño del molde: Cavidad de alto pulido: la claridad de grado óptico requiere superficies de cavidad pulidas a SPI A1 o A2 (Ra ≤ 0,012 μm). Sistema de canal caliente: elimina los desechos de canal frío y garantiza una temperatura de fusión uniforme, reduciendo la tensión interna y las marcas de flujo. Control de la temperatura del molde: la inyección de PC requiere altas temperaturas del molde (80–120°C), generalmente utilizando calentadores de aceite para garantizar un llenado completo y reducir la tensión interna. Inyección lenta + embalaje multietapa: evita marcas de chorro y marcas de hundimiento, lo que garantiza la calidad de la superficie óptica. Diseño de eyección: Las lentes suelen ser piezas de paredes delgadas y superficies muy curvas, que requieren ángulos de tiro adecuados (generalmente ≥2°) y sistemas de eyección (por ejemplo, eyección asistida por aire o pasadores eyectores de área grande).

    Ver más